
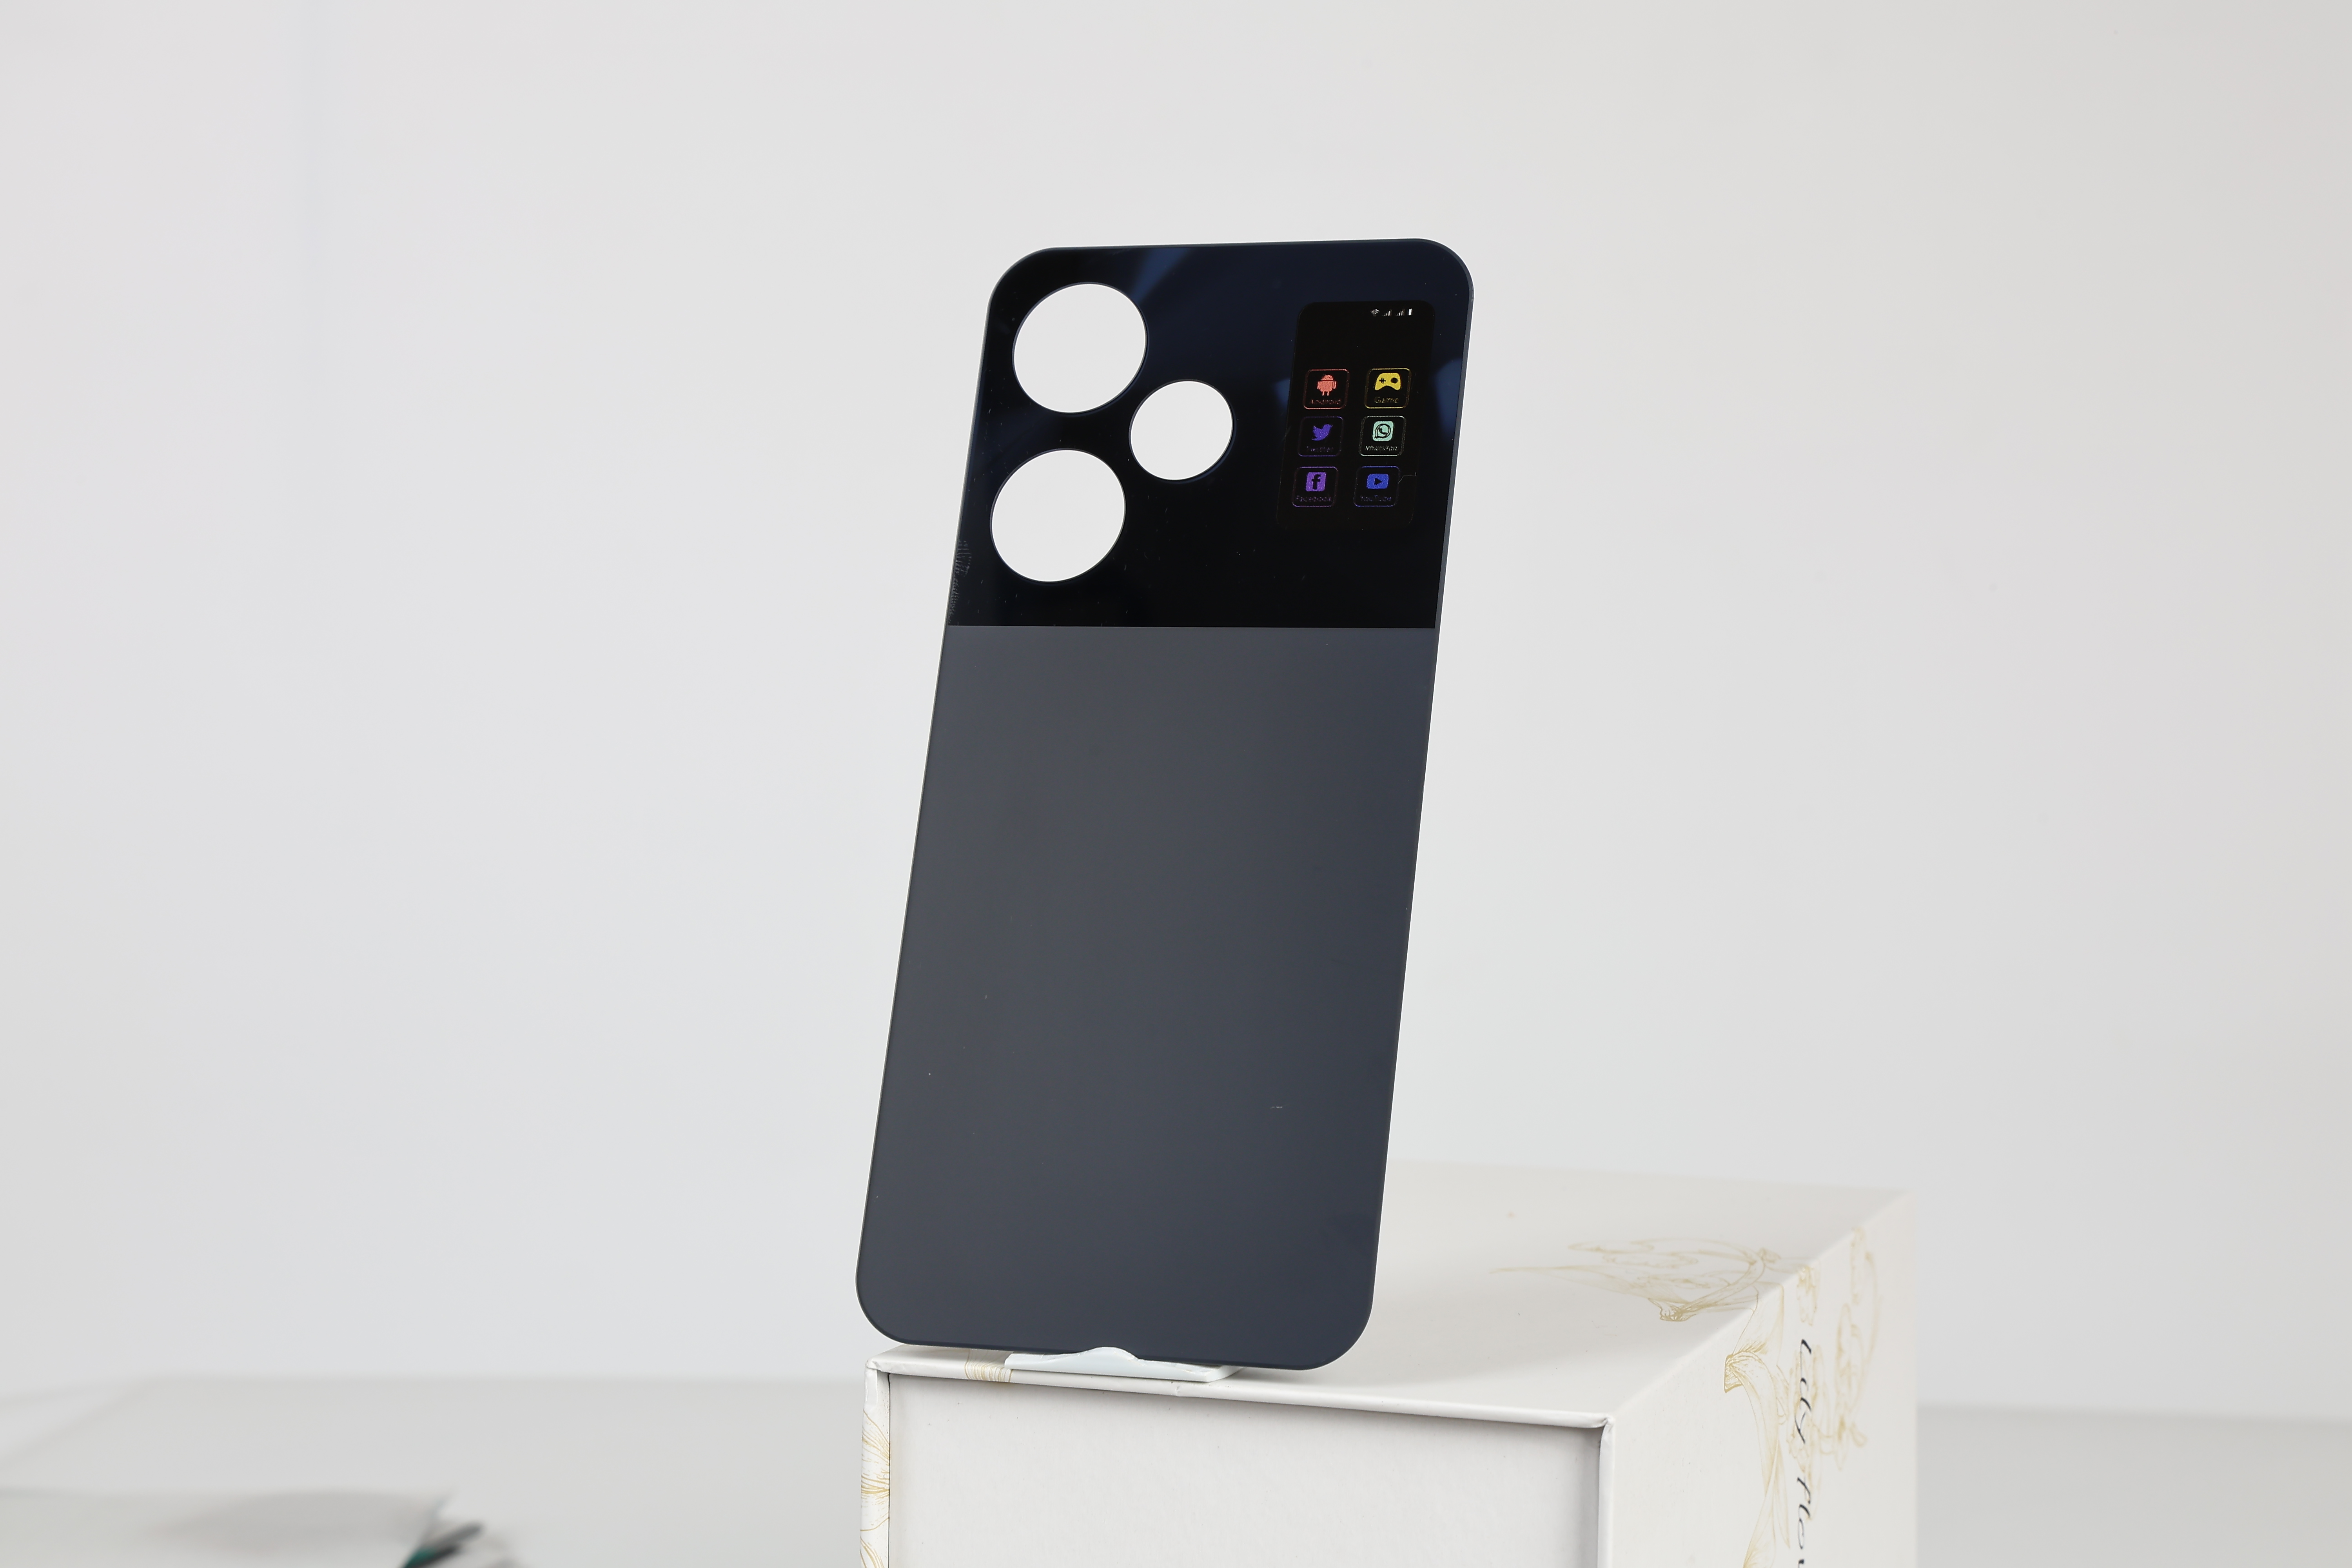
Couverture arrière en verre AG : traitement antireflet des surfaces et guide de fabrication
Découvrez la gravure chimique, le nano-revêtement et les normes de qualité pour les panneaux arrière en verre antireflet dans la fabrication B2B
Le verre antireflet (AG) est devenu l’un des traitements de surface les plus recherchés pour les capots arrière des smartphones, offrant une esthétique mate distinctive combinée à une résistance aux empreintes digitales et une meilleure adhérence. Pour les acheteurs B2B — y compris les fabricants OEM, les distributeurs d’accessoires mobiles et les marques d’électronique grand public — comprendre le procédé de fabrication du verre AG, les méthodes de traitement de surface disponibles et les normes de contrôle qualité est essentiel pour trouver des panneaux de capote arrière fiables et performants qui répondent à la fois aux attentes des consommateurs et aux objectifs de coûts de production.
Qu’est-ce que le verre AG ?
Le verre AG, abréviation de verre antireflet, est une surface de verre spécialement traitée conçue pour diffuser la lumière réfléchie, réduisant l’éblouissement visible tout en maintenant une grande clarté optique. Contrairement au verre brillant standard qui agit comme un miroir sous un éclairage intense, le verre AG présente une surface microstructurée — créée par gravure chimique, dépôt de revêtements ou texture mécanique — qui diffuse la lumière entrante sous plusieurs angles, éliminant ainsi les réflexions nettes.
Appliqué aux coques arrière des smartphones, le verre AG offre trois avantages clés : un aspect mat haut de gamme qui différencie les appareils des modèles classiques brillants, une visibilité nettement réduite des empreintes digitales qui maintient la surface propre toute la journée, et une meilleure prise tactile qui rend le téléphone plus confortable et sûr à tenir. Ces caractéristiques ont fait des caches à dos en verre AG un choix privilégié pour les smartphones haut de gamme de marques telles qu’Apple (iTéléphone 11 Pro « verre mat »), Samsung, Huawei et Xiaomi.
Verre AG vs. Verre classique vs. verre dépoli
Les acheteurs confondent souvent le verre AG avec le verre dépoli, mais les deux diffèrent fondamentalement par leur structure de surface, leur méthode de fabrication et leurs performances optiques. Le tableau ci-dessous clarifie les distinctions :
| Propriété | AG Glass | Verre classique | Verre dépoli |
|---|---|---|---|
| Traitement de surface | Gravure chimique ou nano-revêtement | Poli, sans traitement | Sablage ou gravure acide |
| Surface Texture | Micro-échelle irrégulière (0,05–0,3 μm) | Lisse, comme un miroir | Grossière à l’échelle macro (1–10 μm) |
| Transmission de la lumière | 90% – 95% | 92% – 96% | 70% – 85% |
| Niveau de brouillard | 3% – 15% | < 1 % | 30% – 80% |
| Réduction de l’éblouissement | Excellent | Aucun | Bien (mais flou) |
| Résistance aux empreintes digitales | Haut | Low | Modéré |
| Sensation tactile | Mate, lisse, soyeux | Glissant, glissant | Rugueux, granuleux |
| Compatibilité d’impression | Impression UV, compatible avec la couche AG | Impression UV, excellente adhérence | Limités, les tirages peuvent paraître inégals |
La différence cruciale réside dans l’échelle du texturage de surface. Le verre AG fonctionne au micro-niveau — ses irrégularités de surface sont plus petites que la longueur d’onde de la lumière visible — ce qui lui permet de diffuser les réflexions sans compromettre la clarté de l’image. Le verre dépoli, en revanche, possède des structures de surface beaucoup plus grandes qui créent une apparence délibérément opaque, diffuse. Pour les coques arrière de téléphone, le verre AG est le meilleur choix lorsque la clarté visuelle (pour les designs imprimés UV) et les propriétés anti-reflet sont requises.
Méthodes de traitement de surface en verre AG
Plusieurs méthodes de fabrication peuvent produire l’effet antireflet sur le verre. Le choix de la méthode de traitement influence le coût, la durabilité, le niveau de brouillard et l’adéquation à des applications spécifiques de dispositifs. Voici les trois principales méthodes utilisées dans la production des caches arrière en verre AG :
1. Gravure chimique (gravure acide)
La gravure chimique est la méthode la plus largement utilisée pour produire du verre AG dans la fabrication à grande grande quantité. Le procédé consiste à immerger le panneau de verre dans une solution acide — généralement de l’acide fluorhydrique (HF) mélangé à de l’acide sulfurique (H2SO4) — qui dissout sélectivement des quantités microscopiques de la surface du verre, créant ainsi une microtexture uniforme. La profondeur de gravure, la durée et la concentration acide contrôlent directement le niveau final de brume et la rugosité de la surface.
Paramètres clés :
- Profondeur de gravure : 0,05 μm – 0,3 μm (contrôle l’intensité de la brume)
- Température de traitement : 20°C – 35°C
- Temps d’immersion : 30 secondes à 5 minutes (varie selon la brume souhaitée)
- Nettoyage post-gravure : rinçage à l’eau déionisée + bain de neutralisation
La gravure chimique produit une surface AG permanente et résistante à l’abrasion car la texture est créée en retirant le matériau plutôt qu’en appliquant un revêtement. Cela le rend très durable et résistant à l’usure due à la manipulation quotidienne. C’est la méthode privilégiée pour les housses en verre haut de gamme pour smartphones où l’intégrité de surface à long terme est essentielle.
2. Nano-revêtement (revêtement à spin / pulvérisation)
Le nano-revêtement applique une fine couche (généralement 50 à 200 nm) de particules à base de silice ou de fluoropolymère sur la surface du verre pour créer l’effet anti-reflet. Le revêtement peut être appliqué par spin coating (pour les panneaux plats) ou par spray (pour les formes courbes ou irrégulières). Après dépôt, le revêtement est durci à des températures élevées (80°C – 150°C) pour former un film durable et transparent.
Le nano-revêtement offre des avantages en termes de flexibilité de production — le niveau de brume peut être précisément ajusté en ajustant la taille des particules et l’épaisseur du revêtement — et il peut être combiné avec des couches fonctionnelles supplémentaires telles que des revêtements oléophobes anti-empreintes digitales (AF) en une seule étape d’application. Cependant, les surfaces AG recouvertes de nano-revêtement sont généralement moins résistantes aux rayures que celles gravées chimiquement, car l’effet anti-reflet réside dans le revêtement plutôt que dans le substrat en verre lui-même.
3. Traitement combiné AG + FA
De nombreux caches arrière en verre AG haut de gamme utilisent un procédé en deux étapes : gravure chimique pour la texture antireflet de la base, suivi d’un dépôt sous vide ou d’une application par pulvérisation d’un revêtement oléophobe anti-empreintes digitales (AF). Le revêtement AF comble les micro-vides de la surface gravée, réduisant l’énergie de surface et faisant en sorte que les huiles et la sueur forment des gouttes plutôt que de se répandre, ce qui améliore considérablement la résistance aux bavures et facilite le nettoyage de la surface.
Gravure chimique
Microtexture permanente via traitement à l’acide. Durabilité et résistance à l’abrasion les plus élevées.
Idéal pour : les appareils premium à grand volume
Nano-revêtement
Contrôle précis du brouillard via dépôt de particules. Flexible pour le prototypage et les spécifications personnalisées.
Idéal pour : produits sur mesure et de gamme moyenne
AG + AF combiné
Surface AG gravée avec une couche supérieure oléophobe. Résistance maximale aux empreintes digitales et aux taches.
Meilleurs pour : modèles haut de gamme et premium
Procédé de fabrication du recul en verre AG
La production d’un cache arrière en verre AG implique plusieurs étapes de fabrication de précision. Chaque étape nécessite un équipement spécialisé et un contrôle qualité strict pour garantir une production cohérente entre les lots de production. Le processus complet suit généralement cette séquence :
Étape 1 : Découpe et façonnage du verre
Les feuilles de verre brut à flotteur ou d’aluminosilicate sont découpées selon les dimensions spécifiques à chaque dispositif en utilisant une découpe de précision CNC ou un gravage laser. Pour les couvercles arrière courbés, le verre est façonné à chaud à des températures de 600°C à 750°C dans des moules de précision.
Étape 2 : Polissage des bords (2,5D / 3D)
Le meulage et le polissage CNC créent des bords lisses et arrondis — généralement des arêtes en arc 2,5D ou des bords courbes 3D — qui correspondent au contour du châssis de l’appareil. Cette étape évite les écaillages et assure une transition fluide entre le verre et le boîtier du téléphone.
Étape 3 : Renforcement chimique (Trempe)
Le verre façonné subit un trempage par échange d’ions dans un bain de sel de potassium en fusion (KNO3) à 380°C – 420°C pendant 4 à 8 heures. Ce procédé remplace les ions sodium plus petits par des ions potassium plus grands à la surface du verre, créant une couche de contrainte compressive qui augmente significativement la résistance aux chocs et atteint une dureté à 9H.
Étape 4 : Traitement de surface AG
Le verre trempé est traité par le traitement AG choisi — gravure chimique, nano-revêtement ou combinaison AG+AF — pour créer la microtexture anti-reflet. Les paramètres de gravure sont soigneusement calibrés pour atteindre le niveau de brume cible (généralement 3 % à 12 % pour les couvertures arrière).
Étape 5 : Application de l’impression UV et de la conception
Des designs personnalisés, logos, dégradés et motifs sont imprimés sur la surface intérieure du panneau de verre AG à l’aide d’imprimantes UV plates haute résolution (1440 dpi ou plus). La texture AG est orientée vers l’extérieur, tandis que le dessin imprimé est visible à travers le verre avec un minimum de distorsion.
Étape 6 : Application, découpe et contrôle qualité de l’adhésif
Un adhésif optique double face AB est appliqué sur la surface intérieure, et des trous de caméra / découpes de capteur sont réalisés grâce à un perçage CNC de précision. Chaque unité subit une inspection qualité incluant la vérification des défauts visuels, la mesure du brouillard, des tests d’adhérence et des tests de chute.
Spécifications de qualité clés pour les capots arrière en verre AG
Lors de l’évaluation des fournisseurs de cache-arrière en verre AG , les acheteurs B2B doivent demander des fiches techniques détaillées couvrant les paramètres critiques suivants :
Spécifications techniques du recul du recul en verre AG
Type de verre
Aluminosilicate / Trempé à la chaux soude
Dureté
9H (test de dureté au crayon)
Plage d’épaisseur
0,5 mm – 1,1 mm
Transmission de la lumière
90% – 95%
Niveau de brouillard
3 % – 15 % (personnalisable)
Brillance (60°)
50 – 110 GU (réglables)
Rudesse de surface (Ra)
0,05 μm – 0,3 μm
Revêtement AF (optionnel)
Angle de contact de l’eau ≥ 110°
Adhésif
Adhésif optique double face AB
Test de chute Standard
1,0 m – 1,5 m sur une plaque d’acier
Comparaison des méthodes de traitement de surface
Le choix de la bonne méthode de traitement AG dépend du marché cible, du volume de production, du budget de coûts et des exigences de performance :
| Critères | Gravure chimique | Nano-revêtement | AG + AF combiné |
|---|---|---|---|
| Résistance aux rayures | Excellent (texture permanente) | Modéré (le revêtement peut s’user) | Bon (base gravée + couche de finition) |
| Consistance de la brume | Haut (contrôlé par un bain) | Haut (contrôlé par l’épaisseur) | Haut |
| Anti-empreintes digitales | Modéré | Bien | Excellent |
| Produition Coût | Moyen | Moyen-bas | Moyen-Haut |
| Compatibilité de l’impression UV | Bien (imprime sur la surface intérieure) | Bien | Bien (impression avant la couche AF) |
| Délai d’exécution (par lot) | 7 à 12 jours ouvrables | 5 à 10 jours ouvrables | 10 à 15 jours ouvrables |
Approvisionnement B2B : Évaluation des fabricants de caches arrière en verre AG
Choisir le bon partenaire de fabrication pour les pochettes en verre AG nécessite une évaluation minutieuse des capacités techniques, de la cohérence de la production et de la fiabilité des communications. Au-delà des critères standards pour les fournisseurs généraux de verre-vêtement, la production de verre AG nécessite un examen approfondi dans plusieurs domaines :
Capacité de traitement AG
L’usine exploite-t-elle sa propre ligne de gravure et son équipement de revêtement ? Le traitement AG interne assure un meilleur contrôle qualité et un délai de traitement plus rapide comparé à l’externalisation du traitement à un tiers. Demandez une visite de l’usine ou une vérification de l’installation.
Consistance de brume et de brillance
Demandez les rapports de test du sonomètre et du mesureur de brillance auprès des échantillons de production. Des niveaux de brume constants (± 2 % sur les lots) indiquent des processus de gravure ou de revêtement bien contrôlés. Un brouillard incohérent entraîne des variations visibles entre les unités dans le même ordre.
Durabilité du revêtement AF
Si le traitement AG+AF est spécifié, tester la durabilité du revêtement oléophobe à l’aide d’abrasion de laine d’acier (ASTM F735) et de tests de simulation d’empreintes digitales. Les revêtements AF de qualité maintiennent un angle de contact avec l’eau au-dessus de 100° après 5 000+ cycles d’essuyage.
Certifications et conformité
Vérifiez la certification ISO 9001, la conformité RoHS pour les matériaux et la conformité REACH pour les substances chimiques utilisées dans la gravure et le revêtement. Les fabricants desservant les marchés européen et nord-américain doivent respecter des réglementations strictes en matière d’environnement et de sécurité.
Applications courantes des caches arrière en verre AG
Les caches arrière en verre AG sont utilisés dans un large éventail d’applications d’électronique grand public et industrielles :
- Smartphones — Téléphones haut de gamme et de gamme moyenne où la finition mate et la résistance aux empreintes digitales sont des arguments de vente clés. Le traitement AG est appliqué sur la surface extérieure, tandis que le verre trempé assure une protection structurelle.
- Tablettes et liseuses électroniques — Applications de panneaux plus grands où la réduction de l’éblouissement améliore la lisibilité extérieure et réduit la fatigue oculaire lors d’une utilisation prolongée.
- Chargeurs sans fil — Tapis de recharge en verre AG qui correspondent à la finition mate des smartphones compatibles pour une cohérence visuelle entre les gammes de produits.
- Appareils domestiques intelligents — Panneaux de contrôle, enceintes intelligentes et boîtiers d’appareils IoT où les surfaces antireflet améliorent la visibilité de l’affichage sous éclairage ambiant.
- Affichages automobiles — Caches en verre AG pour les écrans d’infodivertissement et les combinés d’instruments imbarqués qui doivent rester lisibles en plein soleil.
- Appareils portables — Cache-coffres dorsaux pour montres connectées et trackers d’activité nécessitant une finition mate haut de gamme résistant à la sueur et aux traces de sébum de la peau.
Questions fréquemment posées
Quelle est la différence entre le verre AG et le verre AR ?
Le verre AG (anti-reflet) diffuse la lumière réfléchie grâce à la micro-texture de surface, rendant les reflets flous et moins visibles. Le verre AR (anti-réfléchissant) utilise des revêtements optiques multicouches pour réduire la quantité de lumière réfléchie à la surface, augmentant ainsi la transmission globale. Le verre AG offre une apparence mate, tandis que le verre AR reste transparent. Les deux peuvent être combinés sur un seul panneau pour un effet maximal, bien que cela soit plus courant dans les applications d’affichage que dans les couvertures arrière.
Le verre AG affecte-t-il la qualité de l’impression UV sur la quatrième de couverture ?
Non. Le traitement AG est appliqué sur la surface extérieure (extérieure) du verre, tandis que l’impression UV est généralement réalisée sur la surface intérieure (intérieure), vue à travers le verre. Cela signifie que la texture AG n’interfère pas avec le design imprimé. L’empreinte paraît nette et vibrante à travers le verre, tandis que la surface extérieure offre une réduction de l’éblouissement et une résistance aux empreintes digitales.
Quel niveau de brouillard devrais-je choisir pour une housse arrière en verre de smartphone AG ?
Pour les couvertures arrière des smartphones, un niveau de brouillard de 5 % à 12 % est typique. Un brouillard plus faible (3 %–6 %) produit un effet mat subtil avec un impact minimal sur l’apparence des motifs sous-jacents imprimés aux UV, adaptés aux motifs avec des détails fins ou des éléments photographiques. Une brume plus élevée (8 %–15 %) crée un aspect mat plus prononcé avec une résistance plus forte à l’éblouissement et aux empreintes digitales, idéal pour les designs de couleur unie ou en dégradé où la priorité est la priorité pour une dissimulation maximale des traces.
Les caches arrière en verre AG peuvent-ils supporter la recharge sans fil ?
Oui. Le verre AG est entièrement compatible avec la recharge sans fil. Le traitement anti-reflet n’ajoute aucune couche métallique ou conductrice qui pourrait interférer avec la charge standard Qi. L’épaisseur du verre (généralement 0,5–0,85 mm pour les couvertures arrière) et la couche adhésive ont un impact négligeable sur l’efficacité de la charge, similaire aux couvercles en verre trempé standard.
Quel est le MOQ et le délai typiques pour les commandes de couverture arrière vitrées AG ?
Le MOQ pour les couvertures en verre AG varie généralement de 500 à 2 000 unités selon la complexité du traitement AG et le nombre de modèles d’appareils. Des commandes d’échantillons de 20 à 50 unités sont disponibles pour l’évaluation de la conception. Le délai de livraison Produit est de 10 à 18 jours ouvrables après l’approbation de conception, avec 3 à 7 jours supplémentaires pour la production d’échantillons. Les commandes urgentes peuvent être prises en charge par un traitement accéléré à un prix élevé. contact.html » style="color :#3a78ef ; texte-décoration : souligner ;" >Contact au fabricant des prix précis et des devis à délai.
Prêt à trouver des caches arrière en verre AG pour votre marque ?
De la gravure chimique aux traitements combinés AG+AF, nous proposons des solutions anti-reflet personnalisables pour tout modèle de smartphone. Demandez dès aujourd’hui un exemple gratuit et une fiche technique.